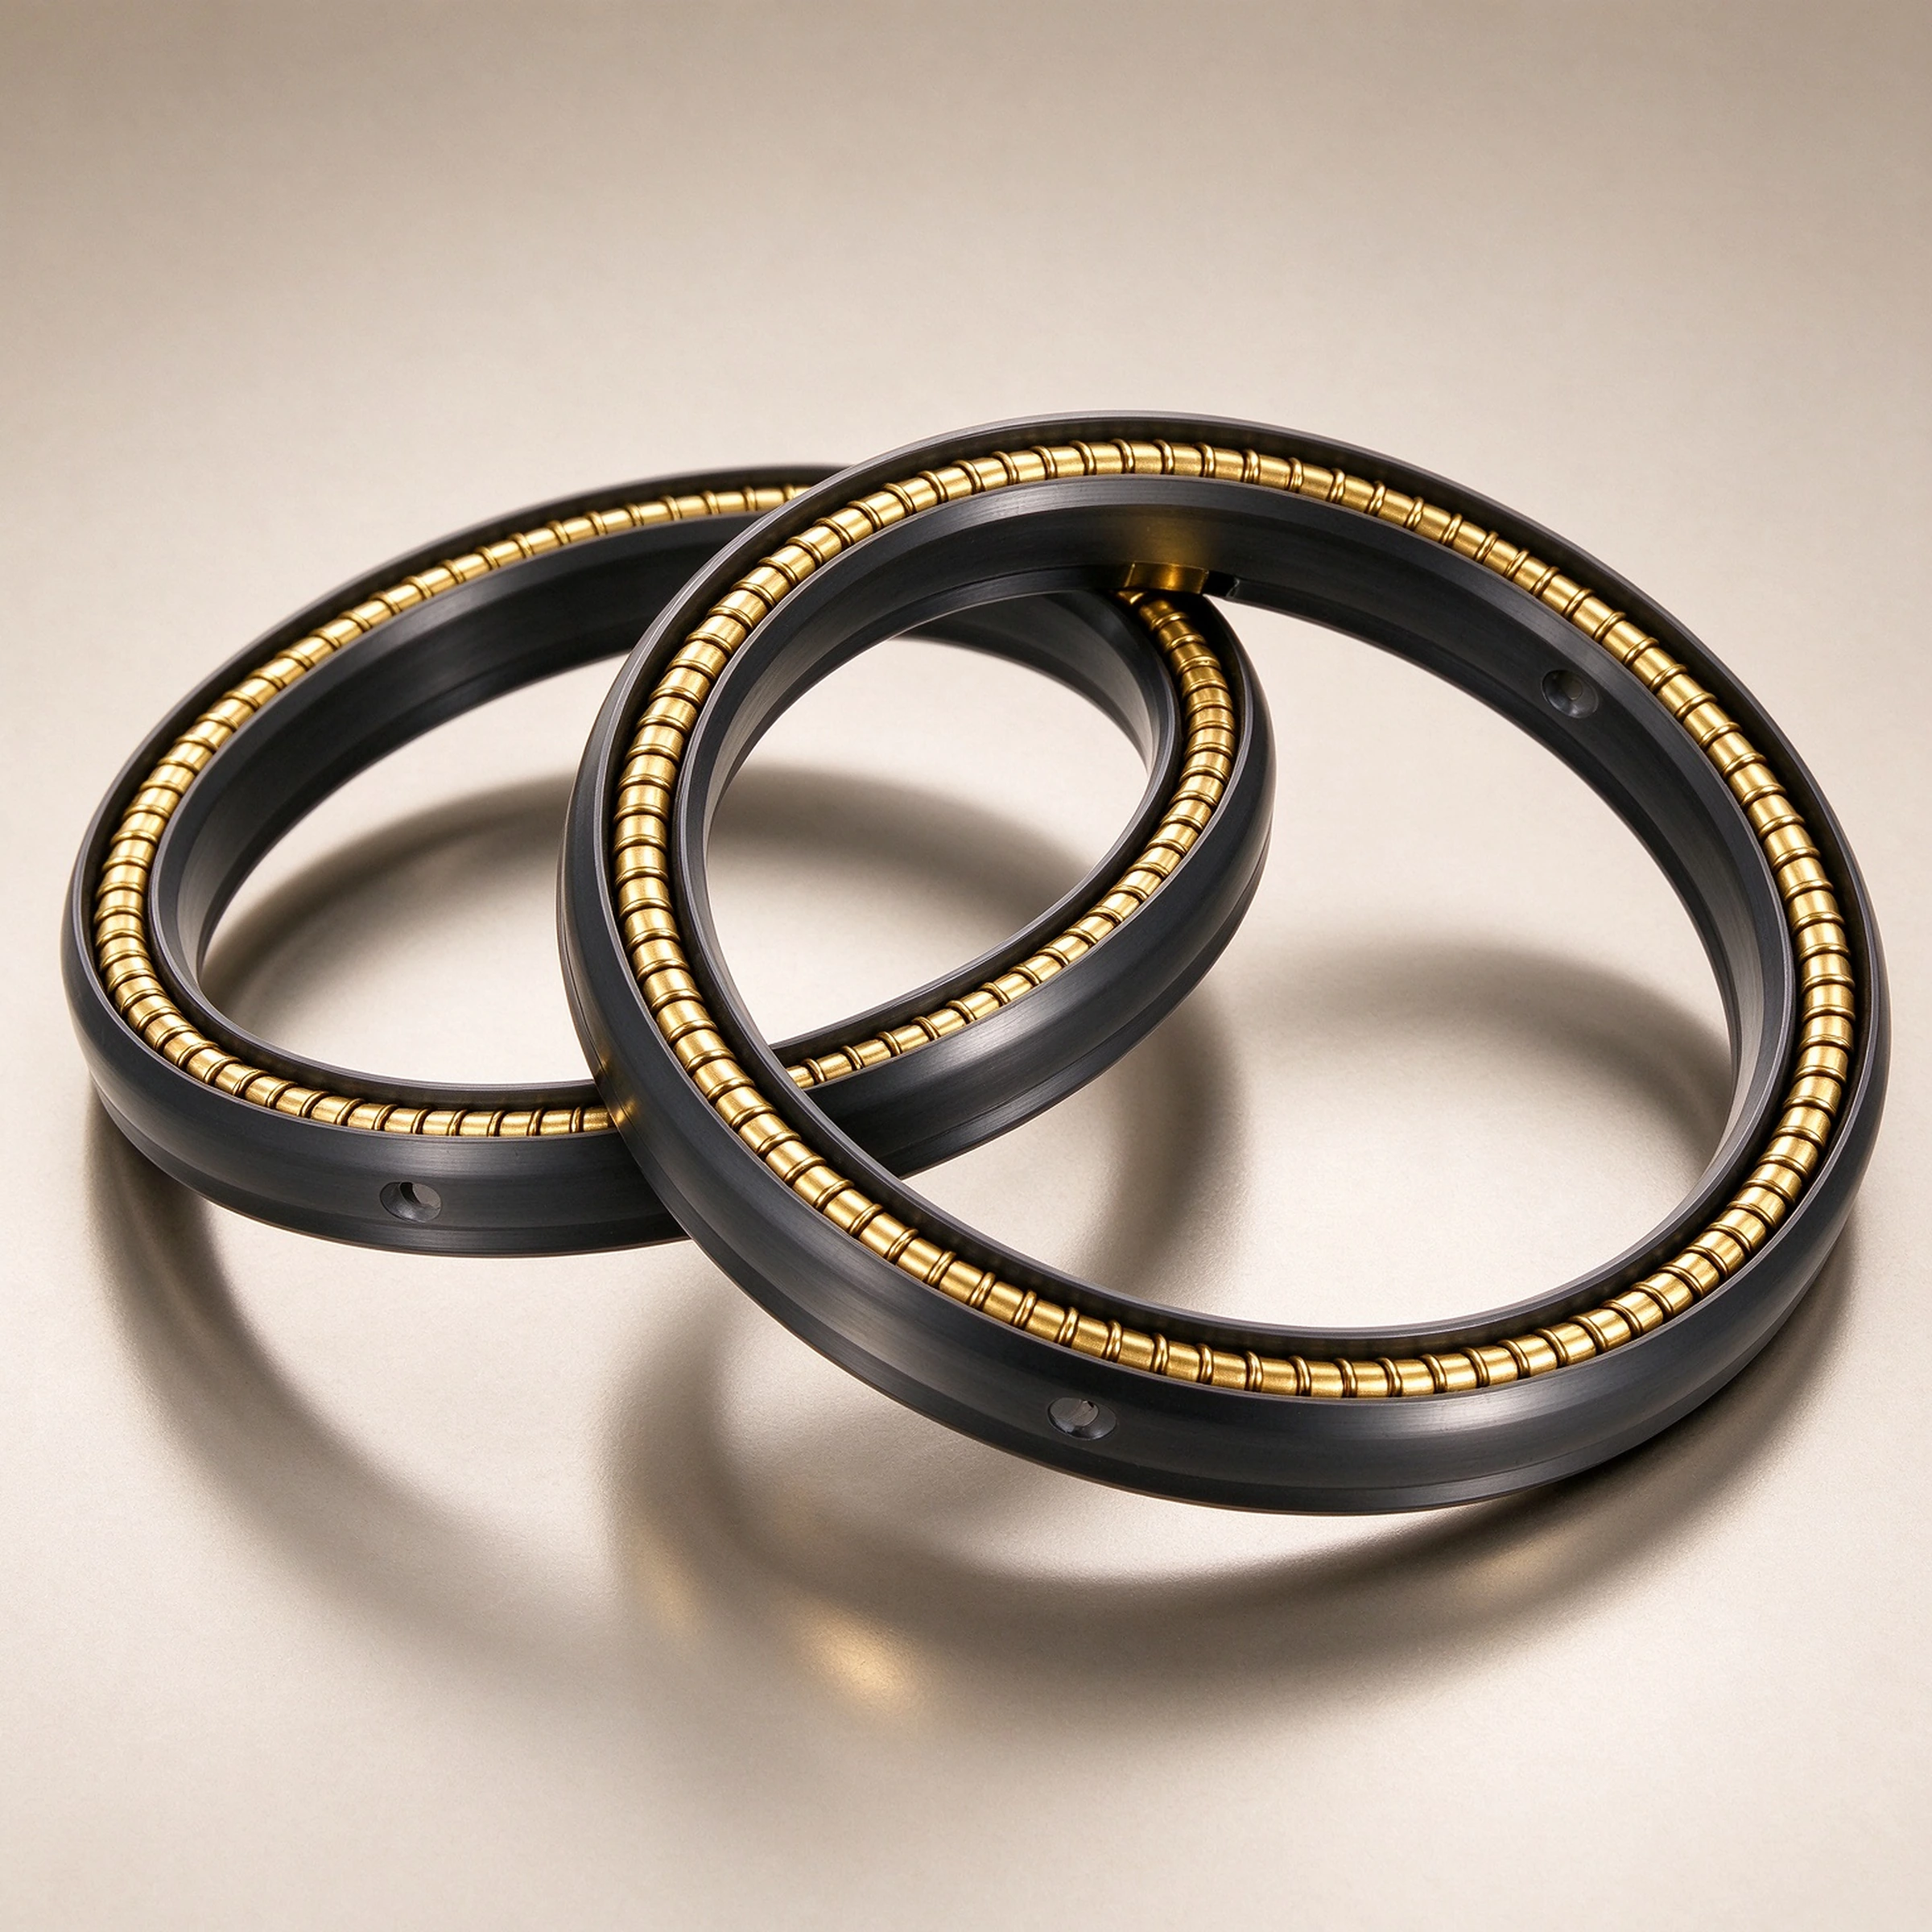
七個技術入口從失效證據、材料邊界、幾何結構、安裝污染到驗證文件形成控制鏈。沒有工況數據不下結論。
从泄漏、挤出、偏磨、开裂和材料老化入手,先判断失效形态,再反推工况和硬件根因。
选型不是报型号,而是把界面、压力、温度、速度、介质、循环和安装空间转成密封路径。
NBR、FKM、PU、PTFE、EPDM、硅胶、HNBR、FFKM、UHMWPE和复合材料各有边界,没有万能配方。
沟槽、唇口、压缩率、挤出间隙、支撑环、表面纹理、同轴度和热膨胀共同决定密封接触状态。
配方、混炼、模具、硫化、收缩、粘接、PTFE加工、弹簧力和批次追溯决定样品能否复制成批量产品。
密封早期失效大量来自干装、导套缺失、润滑错误、方向反装、扭曲、污染、工装失控和维护不当。
尺寸、硬度、拉伸、压缩永久变形、介质兼容、低温、泄漏、压力循环、热循环和追溯记录要形成验证链。
把密封产品放回真实设备和安装位置,按工程机械、油气、化工、汽车新能源、食品医药、机器人、液压缸、泵阀、矿山冶金和制冷分别写清工况。